Lasercutter: Pappelsperrholz 6 mm - Parameter & LightBurn-Kurzanleitung
Schnitt- und Gravurwerte fuer das Serienmaterial (Box + alle cad/ausschnitt.dxf
in diesem Repo), plus eine kurze LightBurn-Einfuehrung fuers Einstellen dieser
Werte. Gilt fuer die Maschine Max-1060R, 100 W CO2 (Ruida-Controller,
LightBurn-Geraeteprofil omtgech 1060r, Arbeitsflaeche 1000 x 600 mm).
Sicherheit: Lasercutter nur nach Einweisung und unter Aufsicht benutzen. Nur freigegebene Materialien verwenden, Laser waehrend des Betriebs nie unbeaufsichtigt lassen. Nie ueber 80 % Max Power (Roehrenlebensdauer), Kuehlwasser 18-22 °C, Maschine nie ohne Kuehlung betreiben. Keine Leistungswerte aus dem Internet uebernehmen - nur die hier freigegebenen Werte, Aenderungen nur nach Ruecksprache mit der Betreuungsperson.
Material
6 mm Pappelsperrholz (Nennmass). Reales Blatt an 5 Stellen mit dem Messschieber pruefen - der groesste gemessene Wert zaehlt fuer die Konstruktion, nicht der Nennwert. Aktuell gemessen: 5.5 mm. Weicht ein neu gekauftes Blatt (andere Charge/Sorte) merklich ab, vor der Serie einen kurzen Testschnitt mit den Werten unten machen, nicht blind uebernehmen.
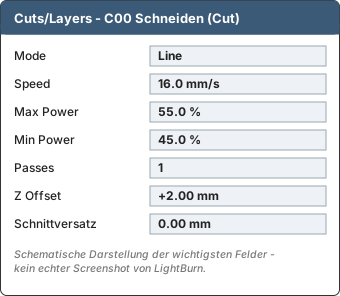
Bestaetigte Schnitt-Ebene (Cut)
| Parameter | Wert |
|---|---|
| Fokus | +2 mm ins Material (Z-Offset am Layer, nach Autofokus) |
| Geschwindigkeit | 16.5 mm/s |
| Leistung | Max 55 % / Min 45 % |
| Durchgaenge | 1 |
| Kerf | 0.25 mm, bereits in der Geometrie kompensiert (alle ausschnitt.dxf und die Box-Teile in diesem Repo) |
| LightBurn-Schnittversatz | 0 - nichts einstellen (Kerf steckt schon in der Zeichnung, sonst wird doppelt kompensiert) |
Status: verifiziert. Cross-bestaetigt in mehreren realen LightBurn-Projekten fuer diese Box (u. a. Zinken-Testteil: Teile liessen sich sauber herausdruecken).
Gravur-Ebenen
| Modus | Einsatz | Geschwindigkeit | Leistung | Sonstiges | Status |
|---|---|---|---|---|---|
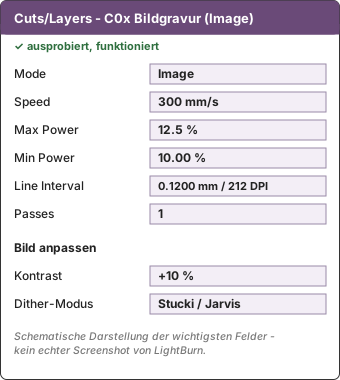
| Image | Fotos, Graustufenbilder | 300 mm/s, 1 Durchgang | Max 12.5 % / Min 10 % | Line Interval 0.1200 mm (= 212 DPI) | ausprobiert, funktioniert |
| Fill | Text, Logos, Flaechen | 250 mm/s | Max 15 % / Min 10 % | Line Interval 0.1 mm | nur Startwert, unbestaetigt - erst testen |
| Line | Markierungen, Testbeschriftung | 150 mm/s | 12 % | - | nur Startwert, unbestaetigt |
Der 100-W-Laser braucht fuer Gravuren deutlich weniger Leistung als fuers Schneiden - die hohe Maximalleistung der Maschine ist kein Grund, mit hoher Leistung zu gravieren. Ist das Ergebnis zu hell: Geschwindigkeit und Leistung vorsichtig in kleinen Schritten anpassen, immer erst am Reststueck testen.
Image-Feineinstellungen (Fotogravur)
Zusaetzlich zu Speed/Power/Interval aus der Tabelle, im Bild anpassen-Dialog:
| Einstellung | Wert |
|---|---|
| Kontrast | +10 % |
| Dither-Modus | Stucki oder Jarvis |
| Min. Leistung | bleibt bei 10.00 % - nicht mitziehen, wenn Max. Leistung angepasst wird |
Wird die Max. Leistung leicht erhoeht (z. B. von 12.5 % nach oben), wird nur das Braun der dunkelsten Dither-Punkte etwas gesaettigter/dunkler - die Min. Leistung bleibt davon unberuehrt bei 10.00 %. So lassen sich dunkle Bereiche nachjustieren, ohne helle Bereiche zu veraendern.
Bedienung der Software (Ebenen einstellen, Datei importieren, Tastenkuerzel, Fallstricke) und eine Tabelle aller Ausschnitt-/Halterungs-Dateien in diesem Repo: lightburn.md.